электронная почта : inquiry@ronsteel.comтелефон : +86073182250427
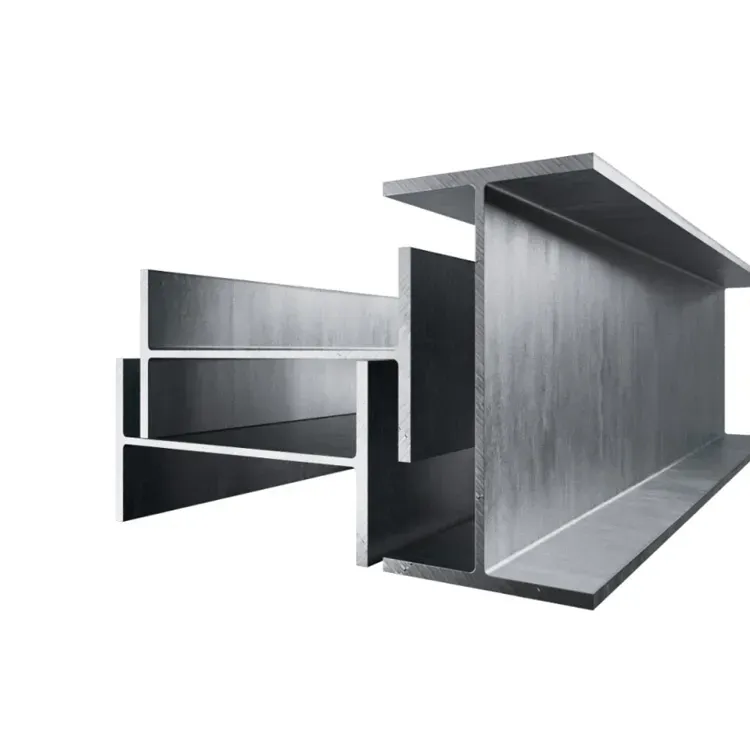
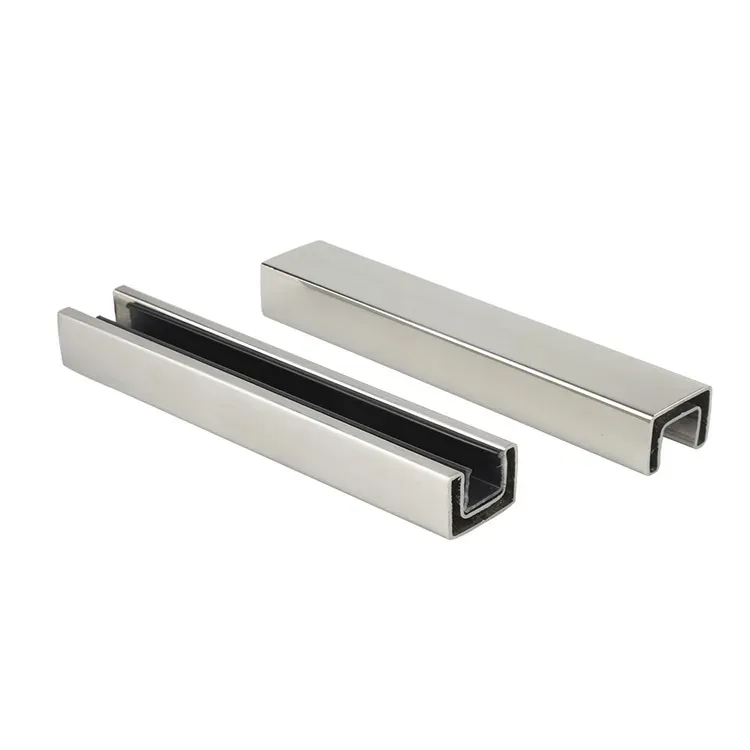
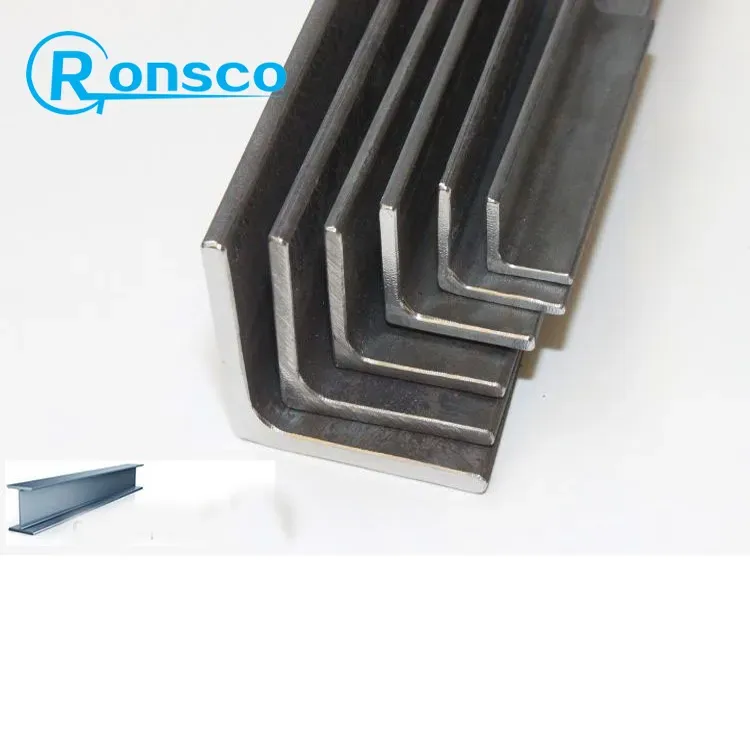
Уголки, швеллеры, балки и профили нестандартных форм с высокой прочностью и долговечными конструкционными характеристиками.
Материал : нержавеющая сталь: 316LV+V / 316L / 316 / 304L / 304, легированная сталь: HC-22
Тип: сварные / бесшовные
Стандарт : JIS / ASTM
Размер : 1/4”~6”/ 15A~850A
Толщина стенки : 5S~40S
Обработка поверхности : EP / BA / MPS / AP
Чистота : UHP / HP
Длина : 4 метра / 6 метров / 20 футов
*Для получения дополнительных технических требований и спецификаций размеров, пожалуйста, свяжитесь с нами, чтобы получить поддержку нашего инженерного отдела.
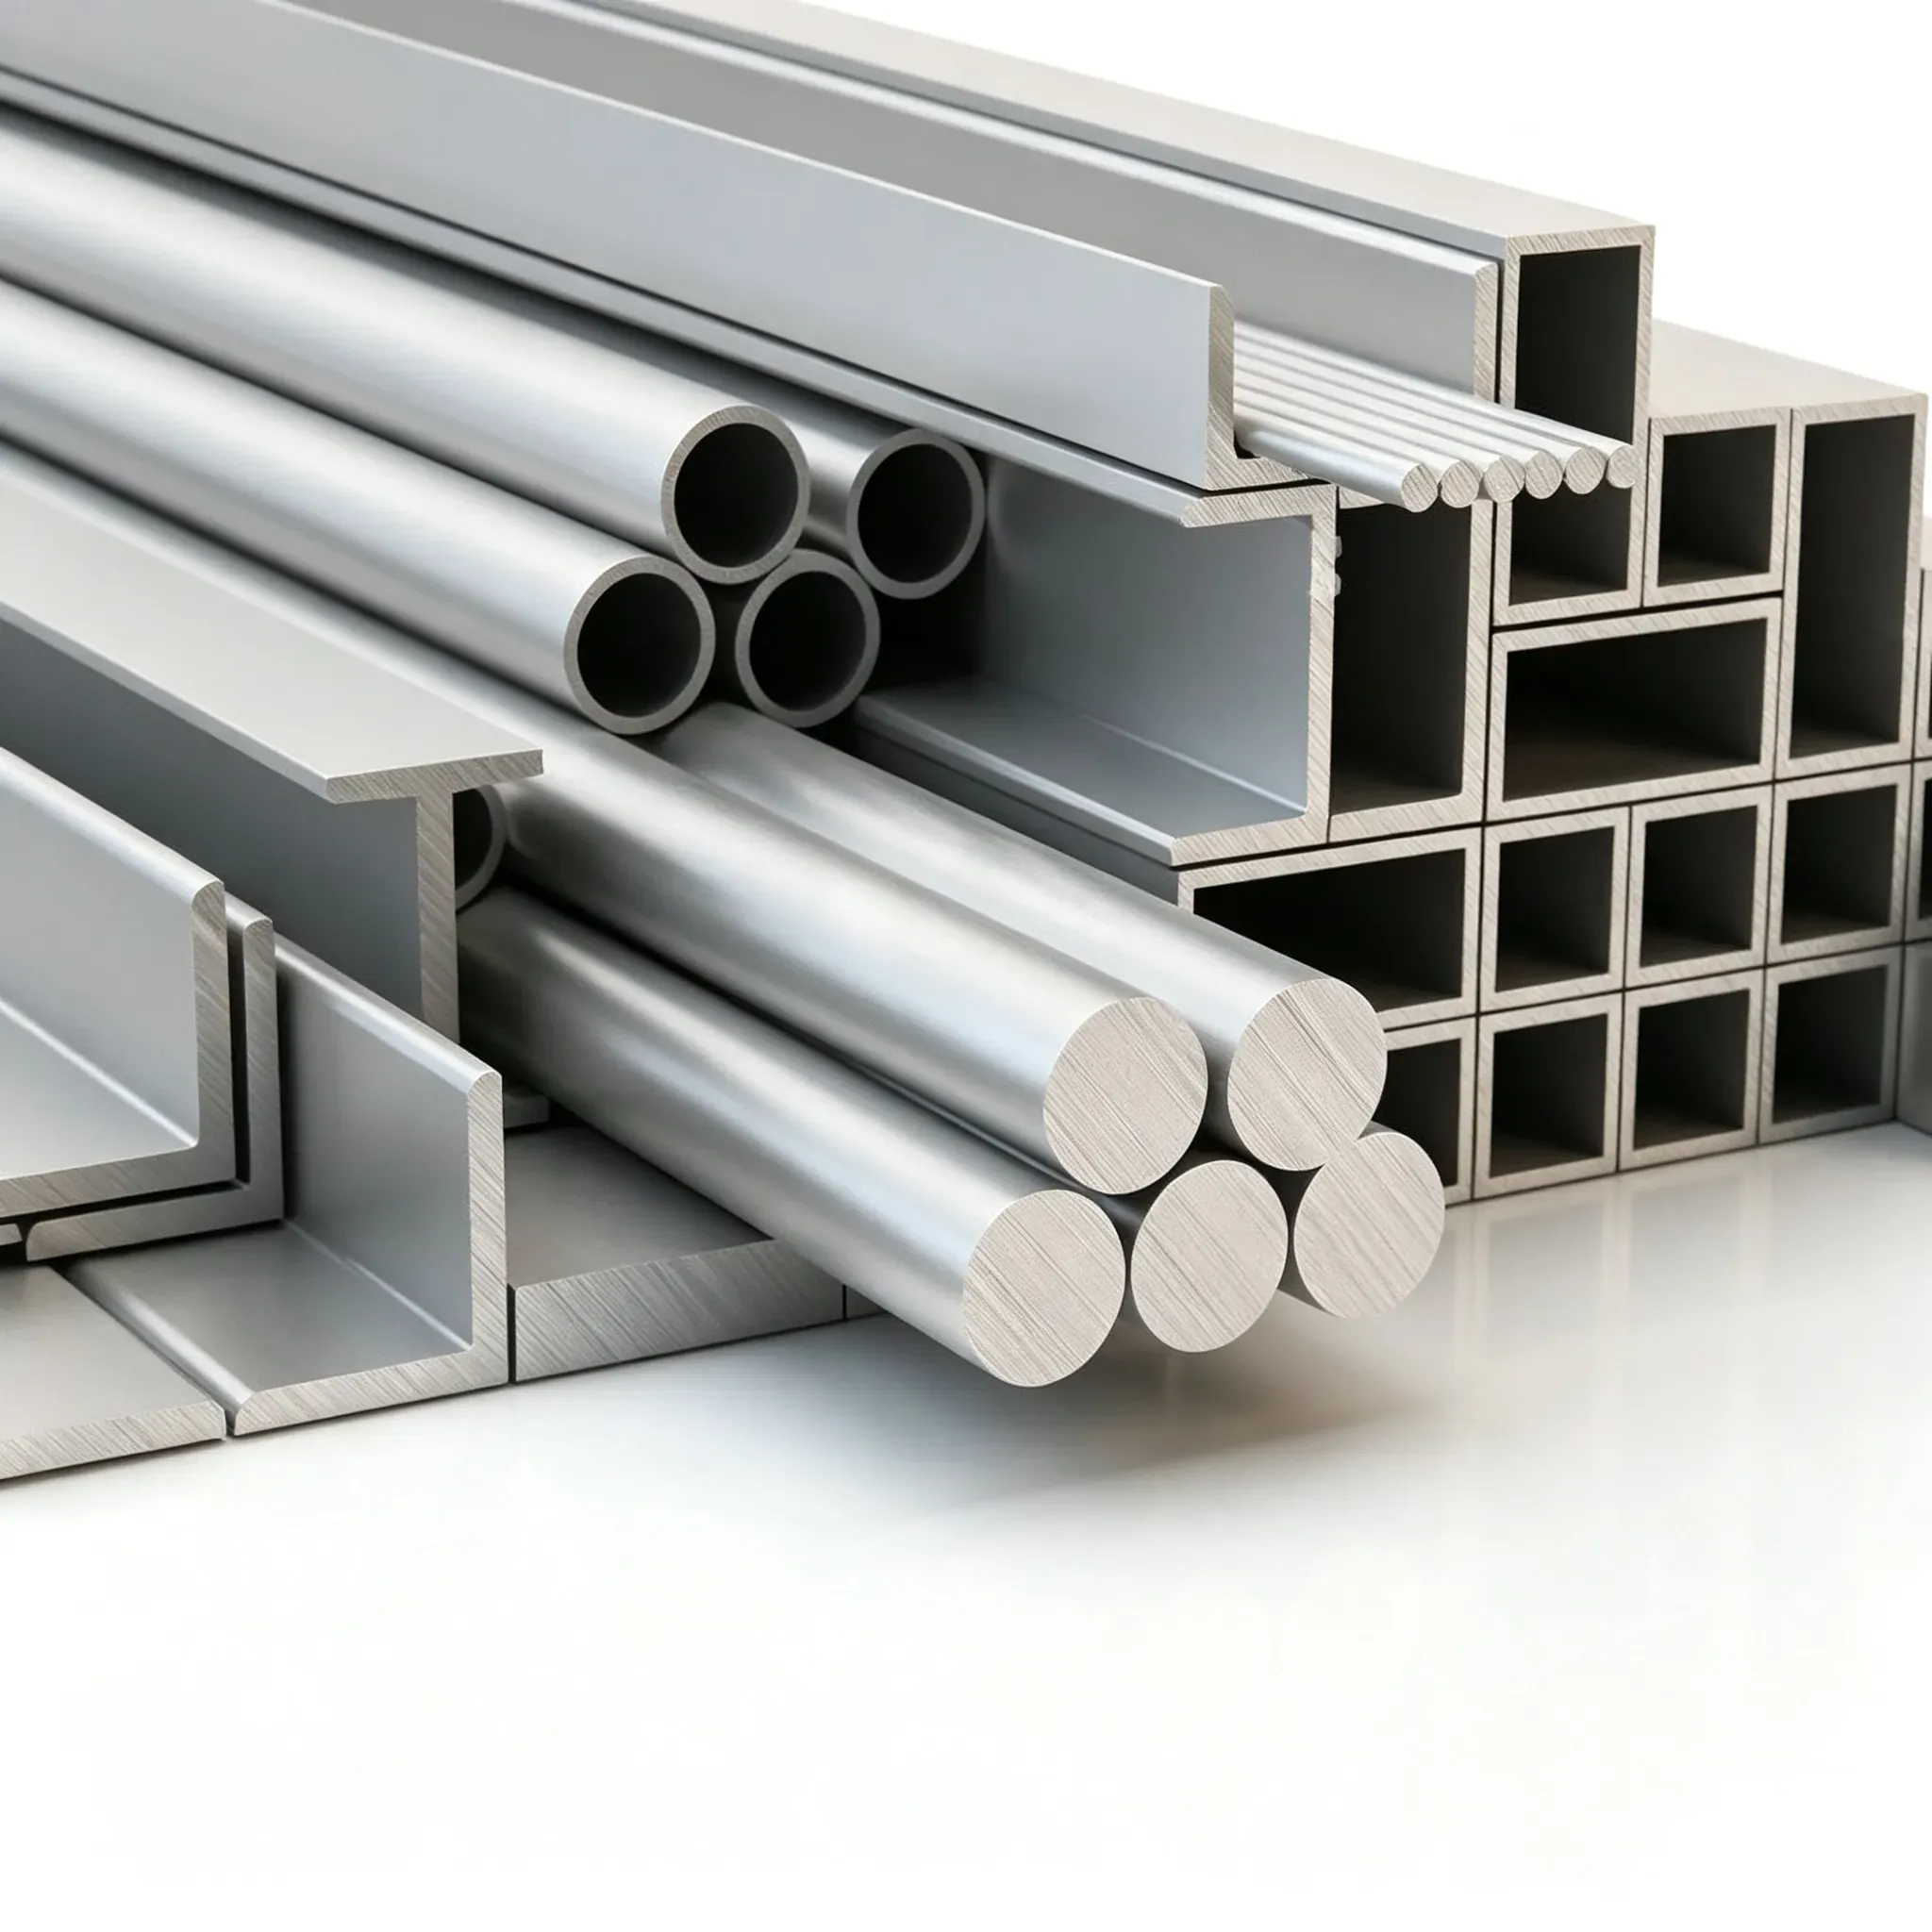
Таблица размеров, 15A-800A (ед. изм.: мм)
|
Условный размер |
Наружный диаметр |
Толщина стенки t(t1, t2) |
Тип трубы |
Обработка поверхности / метод полировки внутренней поверхности |
||
|
5S |
10S |
Бесшовная |
Сварная (со срезанным внутренним гратом) |
|||
|
15A |
21.7 |
1.65 |
2.1 |
◎ |
|
Продольная |
|
20A |
27.2 |
1.65 |
2.1 |
◎ |
◎ |
Продольная |
|
25A |
34.0 |
1.65 |
2.8 |
◎ |
◎ |
Продольная |
|
32A |
42.7 |
1.65 |
2.8 |
◎ |
◎ |
Продольная |
|
40A |
48.6 |
1.65 |
2.8 |
◎ |
◎ |
Продольная |
|
50A |
60.5 |
1.65 |
2.8 |
◎ |
◎ |
Продольная |
|
65A |
76.3 |
2.1 |
3.0 |
◎ |
◎ (ДА) |
Спиральная / продольная |
|
80A |
89.1 |
2.1 |
3.0 |
◎ |
◎ (ДА) |
Спиральная / продольная |
|
100A |
114.3 |
2.1 |
3.0 |
◎ |
◎ (ДА) |
Спиральная / продольная |
|
125A |
139.8 |
2.8 |
3.4 |
|
◎ (ДА) |
Спиральная |
|
150A |
165.2 |
2.8 |
3.4 |
|
◎ (ДА) |
Спиральная |
|
200A |
216.3 |
2.8 |
4.0 |
|
◎ (ДА) |
Спиральная |
|
250A |
267.4 |
3.4 |
4.0 |
|
◎ (ДА) |
Спиральная |
|
300A |
318.5 |
4.0 |
4.5 |
|
◎ (ДА) |
Спиральная |
|
350A |
355.6 |
4.0 |
4.8 |
|
◎ (ДА) |
Спиральная |
|
400A |
406.4 |
4.2 |
4.8 |
|
◎ (ДА) |
Спиральная |
|
450A |
457.2 |
4.2 |
4.8 |
|
◎ (ДА) |
Спиральная |
|
500A |
508.0 |
4.8 |
5.5 |
|
2 (ДА) |
Спиральная |
|
550A |
558.8 |
4.8 |
5.5 |
|
2 (ДА) |
Спиральная |
|
600A |
609.6 |
5.5 |
6.4 |
|
2 (ДА) |
Спиральная |
|
800A |
812.8 |
6.4 |
7.9 |
|
2 (ДА) |
Спиральная |
● «2» означает сварную трубу с «двумя швами».
Таблица размеров, 1/8"-6" (ед. изм.: мм)
|
Условный размер |
Наружный диаметр |
Толщина стенки |
Тип трубы |
Обработка поверхности / метод полировки внутренней поверхности |
|
|
Бесшовная |
Сварная (со срезанным внутренним гратом) |
||||
|
1/8” |
3.18 |
0.7 |
◎ |
|
|
|
1/4” |
6.35 |
1.0 |
◎ |
|
|
|
3/8” |
9.52 |
1.0 |
◎ |
|
|
|
1/2” |
12.7 |
1.0, 1.24 |
◎ |
|
|
|
5/8” |
15.88 |
1.24, 1.65 |
◎ |
|
|
|
3/4” |
19.05 |
1.24, 1.65 |
◎ |
|
|
|
1” |
25.4 |
1.65 |
◎ |
◎ (опция) |
Продольная |
|
1-1/4” |
31.8 |
1.65 |
◎ |
◎ (опция) |
Продольная |
|
1-1/2” |
38.1 |
1.65 |
◎ |
◎ (опция) |
Продольная |
|
2” |
50.8 |
1.65 |
◎ |
◎ (опция) |
Продольная |
|
2-1/2” |
63.5 |
1.65 |
◎ |
◎ (опция) |
Продольная |
|
3” |
76.2 |
1.65 |
◎ |
◎ (опция) |
Спиральная / продольная |
|
4” |
101.6 |
2.11 |
◎ |
◎ (опция) |
Спиральная / продольная |
|
5” |
127.0 |
2.77 |
|
◎ (опция) |
Спиральная |
|
6” |
152.4 |
2.77 |
|
◎ (опция) |
Спиральная |
Тип продукции и марки
|
Марка продукции |
Материал |
|
AP |
304, 304L, 316L |
|
MP (BA) |
304L, 316L |
|
EP |
316L |
Нормы химического состава
|
Нормативное значение |
C (масс. %) |
Si (масс. %) |
Mn (масс. %) |
P (масс. %) |
S (масс. %) |
Ni (масс. %) |
Cr (масс. %) |
Mo (масс. %) |
|
ASTM A269 TP316L |
≤0.035 |
≤1.00 |
≤2.00 |
≤0.045 |
≤0.030 |
10.00~15.00 |
16.00~18.00 |
2.00~3.00 |
|
ASTM A269 TP304L |
≤0.035 |
≤1.00 |
≤2.00 |
≤0.045 |
≤0.030 |
8.00~12.00 |
18.00~20.00 |
― |
|
ASTM A269 TP304 |
≤0.080 |
≤1.00 |
≤2.00 |
≤0.045 |
≤0.030 |
8.00~11.00 |
18.00~20.00 |
― |
|
JIS G3459 SUS 316L TP |
≤0.030 |
≤1.00 |
≤2.00 |
≤0.045 |
≤0.030 |
12.00~16.00 |
16.00~18.00 |
2.00~3.00 |
|
JIS G3459 SUS 304L TP |
≤0.030 |
≤1.00 |
≤2.00 |
≤0.045 |
≤0.030 |
9.00~13.00 |
18.00~20.00 |
― |
|
JIS G3459 SUS 304 TP |
≤0.080 |
≤1.00 |
≤2.00 |
≤0.045 |
≤0.030 |
8.00~11.00 |
18.00~20.00 |
― |
Допуски размеров
|
Наименование |
Размер |
Допуск |
|
Наружный диаметр |
<38.1mm |
±1% |
|
≥38.1mm, <88.9mm |
±1% |
|
|
≥88.9mm, <139.8mm |
±1% |
|
|
≥139.8mm |
±1% |
|
|
Wall Thickness |
<2.1mm |
±10% |
|
≥2.1mm |
±12.5% |
|
|
Длина |
6000 мм или 4000 мм |
Согласно заводскому стандарту |
Технология изготовления AP, MP (BA) и EP
|
Степени обработки поверхности труб |
Обработка AP |
Обработка MP (BA) |
Обработка EP |
|
Срез внутреннего грата, грат удалён |
Опция |
ДА |
― |
|
Механическая полировка внутренней поверхности |
НЕТ |
ДА |
― |
|
Промывка водой RO |
ДА |
ДА |
― |
|
Промывка деионизованной водой (DI) |
НЕТ |
ДА |
ДА |
|
Химическая пассивация |
ДА |
ДА |
ДА |
|
Очистка и упаковка в чистом помещении класса 1000 |
Опция |
ДА |
ДА |
|
Упаковка в двойной рукав |
Опция |
ДА |
ДА |
Критерии контроля
|
Степени обработки поверхности труб |
Шероховатость внутренней поверхности, Ra |
Остатки масла |
Уровень частиц |
|
Обработка AP |
— |
<0.1mg/ft² |
― |
|
Обработка MP (BA) |
OD≤2": Ra≤0.38μm |
<0.1mg/ft² |
>0.1μm, макс. 5 шт. |
|
OD 2.5"-6": Ra≤0.5μm |
|||
|
Обработка EP |
OD≤4": Ra≤0.25μm |
<0.01mg/ft² |
>0.1μm, макс. 1 шт. |